

Дефект приплавления при литье: выявление, причины и предотвращение.
2026-09-19 12:29I. Что такое выжигание
Пригорание — один из наиболее распространенных дефектов литья. Обычно его делят на механическое и химическое. На практике пригорание часто является результатом сочетания механического и химического пригорания.
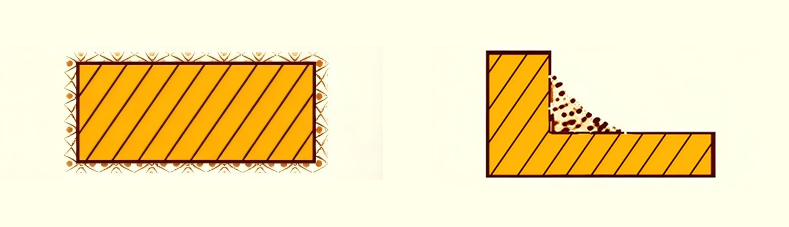
Механическое пригорание. Также известное как пригорание металла путем проникновения. Оно происходит, когда расплавленный металл или оксиды металлов проникают в зазоры между песчинками формы за счет капиллярного действия или проникновения из газовой фазы, образуя на поверхности отливки слой механически смешанного металла и песчинок. При отслаивании пригоревшего слоя можно наблюдать металлический блеск. Механическое пригорание характеризуется губчатой поверхностью, прочно сцепленной с отливкой. Оно чаще всего появляется в областях, подверженных интенсивным термическим нагрузкам и низкой плотности формы, таких как области вблизи литников и питателей, массивные секции, внутренние углы и канавки отливок.
Химическое пригорание. Слой низкоплавких соединений, образующийся в результате взаимодействия оксидов металлов, песка и глины, прилипает к части или всей поверхности отливки. Этот слой обладает высокой твердостью и прочным сцеплением с поверхностью отливки. Его нельзя удалить дробеструйной или пескоструйной обработкой, и его необходимо шлифовать абразивными кругами. Химическое пригорание обычно происходит в массивных участках и перегретых зонах форм и стержней.
Термическое пригорание. Тонкий слой спеченного стекловидного формовочного песка прилипает к поверхности отливки, что часто наблюдается в сильно нагретых участках формы. Металл не проникает в этот пригоревший слой, и его легко очистить.
Шероховатость поверхности. Незначительное проникновение расплавленного металла в зазоры между поверхностными песчинками, представляющее собой раннюю стадию механического пригорания. Характеризуется шероховатой поверхностью отливки. Глубина шероховатого слоя примерно равна размеру песчинок, при этом поверхностный металл отливки не сплавляется с песчинками. Чаще всего встречается на верхней поверхности сырых песчаных форм и на участках без покрытия или со слишком тонким покрытием в сухих песчаных формах, часто сопровождается песчаными включениями, «крысиными хвостами» и корками.
II. Как определить пригорание
Для осмотра на месте используется визуальный осмотр. Относительно легко отличить пригорание от других дефектов, в то время как дифференцировать различные типы пригорания сложно, особенно химическое и механическое. Они выглядят похоже, имеют общие причины, являются общими предпосылками и способствуют друг другу, и оба типа при очистке приобретают металлический блеск. В целом, термическое пригорание не содержит металла, часто выглядит стекловидным и тонким, чаще всего встречается в песчаных формах на глиняной связке и легко удаляется. Шероховатость поверхности обычно не содержит песчинок или имеет лишь незначительное локальное пригорание. Химическое пригорание распространено в глинистом песке или песке на основе жидкого стекла и чрезвычайно трудно удаляется, требуя шлифовки абразивным кругом. Механическое пригорание может возникать во всех типах песчаных форм, имеет губчатую структуру и может быть удалено дробеструйной или пескоструйной обработкой, хотя иногда требуется шлифовка. Пригорание в песчаных формах на смоляной связке обычно является механическим.
III. Механизм образования пригорания
Слишком крупный размер зерен формовочного и стержневого песка.
Низкая или неравномерная плотность форм и стержней.
Низкое качество покрытия, неравномерная толщина покрытия или отслоение покрытия на формах и стержнях.
Чрезмерно высокая температура и высота заливки приводят к высокому динамическому давлению расплавленного металла.
Перепад высоты верхней части заливочной емкости приводит к высокому статическому давлению расплавленного металла.
Избыток глины, связующих веществ или плавких добавок в формовочном и стержневом песке приводит к низкой огнеупорности и плохой теплопроводности.
В составе формовочного и стержневого песка высокое содержание переработанного песка. Переработанный песок содержит избыточное количество мелких частиц, пыли, обожженной глины и песка с металлическим покрытием, что снижает температуру спекания формовочного песка.
Задержка в процессе литья после отливки приводит к термическому пригоранию в твердом состоянии, особенно для отливок из толстостенных материалов и высокоплавких легированных сплавов.
Расплавленный металл с хорошей текучестью и низким поверхностным натяжением. Например, избыток фосфора и свинца в медных сплавах или избыток фосфора, кремния и марганца в литой стали.
Формы и стержни из смоляного песка без покрытия, с низким качеством покрытия или неравномерной толщиной покрытия. В процессе заливки смоляные пленки между песчинками газифицируются и образуют капиллярные каналы. Под совокупным воздействием статического давления, давления пара и поверхностного натяжения расплавленный металл или пары металла проникают в капиллярные каналы и образуют механические следы пригорания.
Оксиды и низкоплавкие соединения в расплавленном металле реагируют с формовочным песком, образуя низкоплавкие вещества, такие как фаялит, которые снижают поверхностное натяжение и улучшают текучесть расплавленного металла. Благодаря капиллярному механизму эти низкоплавкие соединения и расплавленный металл проникают в песчаные зазоры, непрерывно размывают песчаные зерна, расширяют межзерновые зазоры и вызывают механическое или химическое пригорание.
Неправильная конструкция литниковой системы и питателей приводит к локальному перегреву форм и отливок.
Некоторые литейные сплавы с высоким содержанием марганца или хрома склонны к образованию основных оксидов. Эти оксиды реагируют с кислым кварцевым песком и вызывают химическое пригорание.
IV. Эффективная профилактика ожогов
Используйте мелкозернистый базовый песок с высокой огнеупорностью.
При использовании регенерированного песка необходимо удалить сверхмелкие зерна, обожженную глину, золу, оксиды металлов, металлолом, песок с металлическим покрытием и другие вредные примеси, чтобы улучшить его качество. Регулярно добавляйте необходимое количество нового песка.
Вода действует как сильный окислитель. Необходимо строго контролировать влажность сырого глинистого песка и добавлять углеродсодержащие материалы, такие как угольная пыль, асфальт и углеводороды, для создания восстановительной атмосферы внутри формы. Для формования под высоким давлением следует уменьшить выделение газа, используя восстановительные материалы.
Используйте высококачественный бентонит и глинистую смесь с пониженным содержанием глины.
Поддерживайте надлежащее содержание связующего вещества в формовочном песке, избегайте чрезмерной дозировки. Улучшите качество смешивания песка, чтобы обеспечить равномерное покрытие песчинок пленкой связующего вещества с надлежащей проницаемостью и предотвратить агломерацию формовочного песка.
Повысить плотность и однородность песчаных форм.
Спроектируйте литниковую систему и питатели таким образом, чтобы избежать локального перегрева отливок и форм. Предотвратите прямое воздействие литников на стенки формы.
Нанесите антипригарное покрытие равномерной толщиной. Увеличьте толщину покрытия в соответствующих местах, подверженных пригоранию. Покрытие не должно содержать газообразующих, окисляющих компонентов или веществ, вступающих в реакцию с расплавленным металлом и формовочным песком. Избегайте использования покрытий или облицовочного песка, которые образуют отслаивающиеся стекловидные пригоревшие слои на границе раздела металл-форма в результате химической реакции (например, добавление порошка гематита в формовочный и стержневой песок для чугунных отливок).
Умеренно снизьте температуру, скорость и высоту заливки, а также высоту верхней части формы и заливочной чаши, чтобы уменьшить динамическое и статическое давление, а также термический удар, оказываемый расплавленным металлом на формы.
Усилить рафинирование высокоплавких сплавов, таких как литая сталь. Очистить расплавленный металл, уменьшить окисление и поглощение газов, ограничить количество элементов, образующих низкоплавкие фазы (S и P в литой стали и чугуне, P и Pb в бронзе), а также контролировать элементы, снижающие поверхностное натяжение и повышающие давление пара расплавленного металла (Mn и Si в литой стали и чугуне, Pb в бронзе). Поддерживать шихту печи сухой во время плавки, с осторожностью использовать флюсы, вызывающие химическое пригорание (известняк, порошок карбоната натрия, флюорит и т. д.), и избегать чрезмерной температуры плавления, чтобы предотвратить переокисление расплавленного металла.
Для крупных отливок с толстыми стенками рекомендуется умеренно встряхивать форму на более ранней стадии, чтобы ускорить охлаждение и предотвратить пригорание твердого вещества.
Используйте шаблоны и заготовки с гладкой поверхностью.
Используйте специальные пески, такие как хромитовый песок, циркониевый песок и искусственный сферический песок.
Дефекты, вызванные пригоранием, возникают в результате сочетания проникновения расплавленного металла, термического воздействия и химической реакции между расплавленным металлом и формовочными материалами. Различные типы пригорания имеют свои особенности. Строгий контроль качества исходного песка, нанесения покрытия, плотности формы и параметров заливки может эффективно уменьшить пригорание и улучшить качество поверхности готовых отливок.